 Projenizi konuşalım ↗
TEKNİK
Blok tasarımında kavite ve port yerleşimi.
Bloğun içinde yer sınırlı: kaviteler, kanallar ve portlar aynı hacmi paylaşır.
Bir manifold bloğun tasarımında kavite ve port yerleşimi, dışarıdan bakıldığında delik yerleştirmekten ibaret görünür. Gerçekte üç şey aynı hacmi paylaşır: valf kaviteleri, portlar ve bunları birbirine bağlayan iç kanallar. Biri için alınan karar diğer ikisini doğrudan etkiler.
Önce kaviteler yerleşir
Kaviteler bloğun en hacimli öğesidir; çapı ve derinliği valf üreticisinin standardına bağlıdır ve pazarlık kabul etmez. Bu yüzden kavite ve port yerleşimi, kavitelerden başlar. İki kavite arasında bırakılacak cidar payı, hem işleme sırasında delik kaçırmayı hem de çalışma basıncında malzemenin zorlanmasını önleyecek kadar olmalıdır.
Kavitelerin hangi yüzeye açılacağı da bir tasarım kararıdır: aynı yüzeye toplanan valfler bakımı kolaylaştırır, farklı yüzeylere dağıtılan valfler ise bloğu küçültür.
Portlar montaj yönüne göre konumlanır
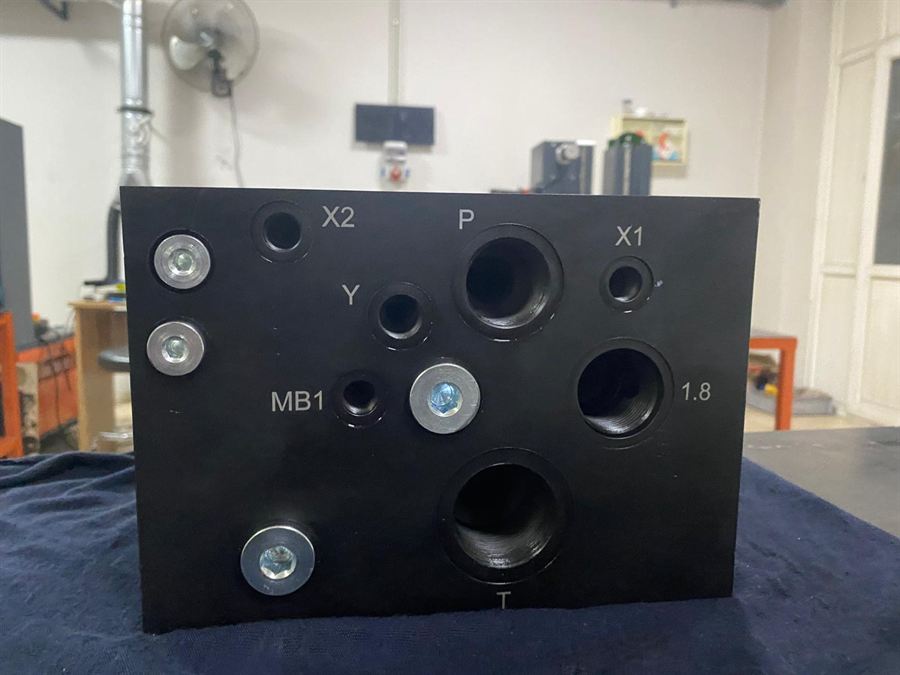
Port yerleşiminde belirleyici olan hidrolik değil, montajdır. Hortumun bükülme yarıçapı, rakorun anahtar payı ve bakım sırasında elin ulaşabileceği yön, port konumunu hidrolik akıştan daha çok etkiler. Blok makineye montajlandığında üst yüzeyi duvara bakıyorsa, oradaki port pratikte kullanılamaz.
Test ve ölçüm portları da bu aşamada planlanır. Sonradan eklenmeye çalışılan bir manometre portu, çoğu zaman mevcut bir kanalı keser.
Kanallar en kısa yolu değil, en uygun yolu izler
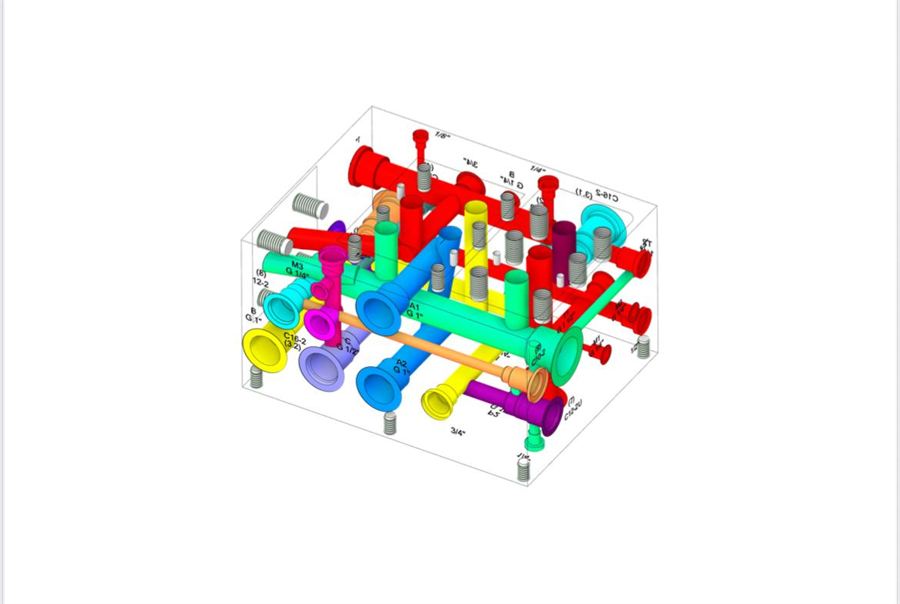
İç kanallar düz deliklerle açılır; blok içinde yay çizen bir kanal yoktur. Bu nedenle iki nokta arasındaki bağlantı, genellikle birbirini kesen iki ya da üç delikle kurulur. Kesişim açısı ne kadar keskinse akışkan o kadar zorlanır; mümkün olduğunda geniş açılı kesişimler tercih edilir.
Delme sırasında dışarı açılan her delik, işi bittiğinde bir tapa ile kapatılır. Tapa da bir ürün seçimidir: konumu, ölçüsü ve sızdırmazlık biçimi tasarımda belli olmalıdır.
Kör delikler ve ölü hacimler
Kanal uçlarında kalan kör hacimlerde hava ve kirlilik birikir. Sistem ilk çalıştırıldığında bu hava sıkışır ve tepki süresini uzatır. Tasarımda ölü hacimleri en aza indirmek, devreye alma sırasındaki hava alma işini de kolaylaştırır.
Ölçü ve tolerans
Kavite çapları ve sızdırmazlık yüzeyleri, port dişlerinden daha dar toleransla işlenir. Bizim çalıştığımız işleme toleransı ±0,02 mm'dir; bu değer, o-ringin doğru ezilmesi ve valfin kaviteye tam oturması için belirleyicidir.
Kavite ve port yerleşimi kontrol listesi
- Kaviteler arası cidar payı yeterli mi?
- Portlar montaj yönünden erişilebilir mi?
- Kanal kesişimleri gereksiz keskin mi?
- Tapa konumları ve ölçüleri belirlendi mi?
- Test/ölçüm portu var mı?
- Ölü hacimler azaltıldı mı?
Kavite ve port yerleşimi: bu kararların tamamı, imalata geçmeden önce 3D model ve teknik çizim üzerinde görülebilir. Blok mühendisliği sayfamızda süreci adım adım anlattık.
Çiziminiz hazır mı?
Birlikte başlayalım.
Hidrolik şemanızı veya teknik çiziminizi paylaşın. Mühendislik ekibimiz aynı gün içinde teknik geri dönüş yapsın.